

Een finisher in Bangladesh verwerkt een partij van 30 rollen katoenfleece van 260 g/m² op een nieuwe problematische borstellijn. De eerste vijf rollen zijn door de inspectie gekomen. Bij rol twaalf was de poolhoogte aan de voorkant met ongeveer een derde lager, en de koper keurde de rest van de partij af. Er was niets kapot gegaan. De draadrollen waren niet versleten. Wat was het vochtgehalte van de stof die de machine binnenkwam, en daarmee de manier waarop de draadtanden in contact kwamen met de oppervlaktevezels.
Dat scenario komt veel voor en ingewikkeld waarom de beslissing het meest wordt gedaan bij een stoffenborstelmachine, niet de framegrootte van het motorvermogen is, maar de controle. Eerst de conclusie: een borstelmachine levert alleen een herhaalbaar oppervlak op als de rolspecificatie, de snelheidsverhouding tussen rol en stof, spanning, vocht en stofafzuiging allemaal binnen een bepaald venster blijven. Verander één van die vijf en de stapel verandert mee. Al het andere op het specificatieblad, inclusief de kleur van de schakelkast, doet er veel minder toe.
Wat volgt is een praktisch overzicht van hoe borstelen werkt, welke configuratie bij welke stof verleden, de parameters die bepalen van rol één en rol dertig op elkaar lijken, en de controles die moeten worden uitgevoerd voordat een inkooporder wordt ondertekend.
Wat een stoffenborstelmachine eigenlijk doet
Borstelen is een mechanische oppervlaktebehandeling, die bij de meeste installaties droogloopt en af en toe met water of stoom aanwezig is. De stof wordt rond of tussen roterende rollen geregen, bedekt met draadbekleding. De draadtanden vangen oppervlaktevezels op, tillen ze op en leggen ze in de richting waarin de stof beweegt. Een paar rollen, een set geleide- en spanrollen, een aandrijfsysteem en een afzuigkap vormen het grootste deel van de machine.
Eén verduidelijking voorkomt veel verwarring stroomafwaarts: poetsen is niet hetzelfde als een problematische aanspannen, en de twee worden vaak verkocht ook ze uitwisselbaar zijn.
- Door te borstelen komen de vezels omhoog. De draad kantelt en oriënteert vezels die al los of gedeeltelijk verankerd zijn. De vezelverwijdering is laag, vaak slechts een fractie van een procent van het gewicht van de stof.
- Sueden schuurt vezels. Schuurrollen gemaakt van amaril-, keramische of koolstofvezel snijden en breken vezels om een korte, dichte, perzikhuidoppervlak te creëren. Vezelverwijdering en sterkteverlies zijn maximaal hoger.
- Slapen van opvoeden is een gerelateerde hefactie, waarbij meestal met verschillende rolkleding wordt gewerkt om een installatie, vollere stapel op te bouwen.
Het onderscheid komt onmiddellijk naar voren in de kwaliteitscontrole. Als de standaard van de koper 'zacht met vergelijkbare pool' is, zal alleen poetsen vaak voldoening geven. Als de standaard 'kort, dicht, mat, perzikkleurig' is, heeft de lijn een procesfase nodig, waarbij borstelen dient als voorbereiding op als schoonmaakstap erna. Voor fabrieken die dat diepere oppervlakte-effect nodig hebben, is een gecombineerd procesplatform de directere route, en het is de moeite waard om de rolconfiguraties te vergelijken met het vergelijkbare handgevoel in plaats van aan te nemen dat één machine beide wordt overgenomen.
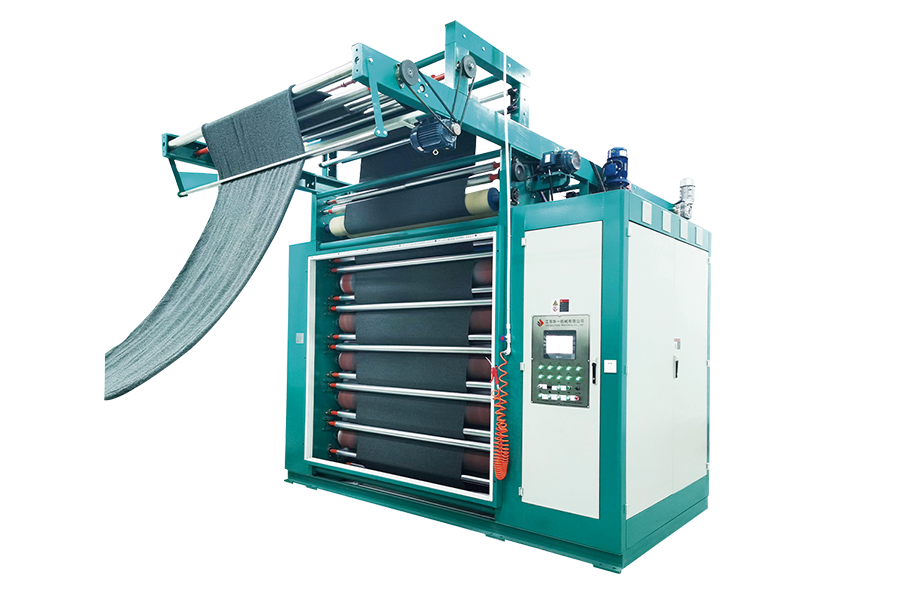 Verticale gecombineerde procesmachine MM-model Voor dieper schuren of perziken ondersteunt deze compacte machine flexibele schuurmiddelcombinaties en snelle enkel- of dubbelzijdige verwerking. Bekijk Product →
Borstelen doet ook werk dat niets met handgevoel te maken heeft. Het produceren losse vezels, oppervlakteverontreiniging en pillen; de verbetering van het absorptievermogen op katoenen en celluloseachtige stoffen; en het geeft coating-, laminerings- en printsubstraten een consistente tand, zodat het volgende proces materiaal hecht in plaats van in deeltjes uit te vallen.
De belangrijkste dichtersconfiguraties en waarvoor ze geschikt zijn
De meeste dichtersspecificaties op de markt zijn beperkt tot een handvol opstellingen. De naamgeving kan inconsistent zijn tussen leveranciers, dus het helpt machines te classificeren op basis van rolbewegingen in plaats van op brochuretaal.
| Configuratie | Rolactie | Oppervlakte resultaat | Typisch gebruik | hoofdelijk risico |
|---|---|---|---|---|
| Enkelzijdig | Draadrollen maken slechts contact met één zijde | Aan één kant dubbele pool, de achterkant blijft blij | Uitgebreide stoffen met fleece aan de achterkant, geborstelde lakens aan één kant | Overlengtestapel en pluisjes aan de onbehandelde zijde tijdens het hanteren |
| Dubbelzijdig | Rollen aan beide zijden, meestal met onafhankelijke instellingen | Verhoogd oppervlak aan beide zijden | Dekens, zwaar fleece, dubbelzijdig geborstelde breisels | Vezelverlies en vermindering van de treksterkte wanneer beide zijden veel worden geborsteld |
| Kruisborstelen | De richting van de rol wisselt afhankelijk van de beweging van de stof | Kortere, dichtere, minder gerichte pool | Stoffen die geen gerichte schaduwlijn mogen vertonen | Strepen wanneer de rolsnelheden niet op elkaar zijn afgestemd |
| Rondje roterend | Verschillende rollen rond een trommel | Hoge uniformiteit bij hoge lijnsnelheden | Continu gebreide en geweven productielijnen | Hogere stofontwikkeling, waardoor een sterkere afzuiging vereist is |
| Nat borstelen | Toegepast met aanwezig water of stoom | Zachter, voller handvat met minder statische elektriciteit | Wolmengsels en enkele technische stoffen | Toegevoegde drooglast en waterbeheer stroomafwaarts |
| Droog borstelen | Standaard omgevingsconditie | Schone, goed bedoelde stapel, extractie | De meeste katoen, polyester en gemengde stoffen | Statische opbouw en stof in de lucht op synthetische stoffen |
De keuze daartussen is eerder een productiebeslissing dan een voorkeur. Een fabriek die 40.000 meter polyesterweefsel per dag verwerkt, kan niet dezelfde rollenbaan gebruiken als een fabriek die 3.000 meter wolmengsel verwerkt, ook al worden beide beschreven als 'borstelmachines'.
Waar het volume en de consistentie tussen de doorslaggevende factor is, is een speciaal hogesnelheidsborstelplatform het meest economisch dan het trekken van een lijn voor algemeen gebruik, omdat de machine de rolsnelheid en spanning in een kleinere band kan vasthouden zonder de lijnsnelheid te verliezen.
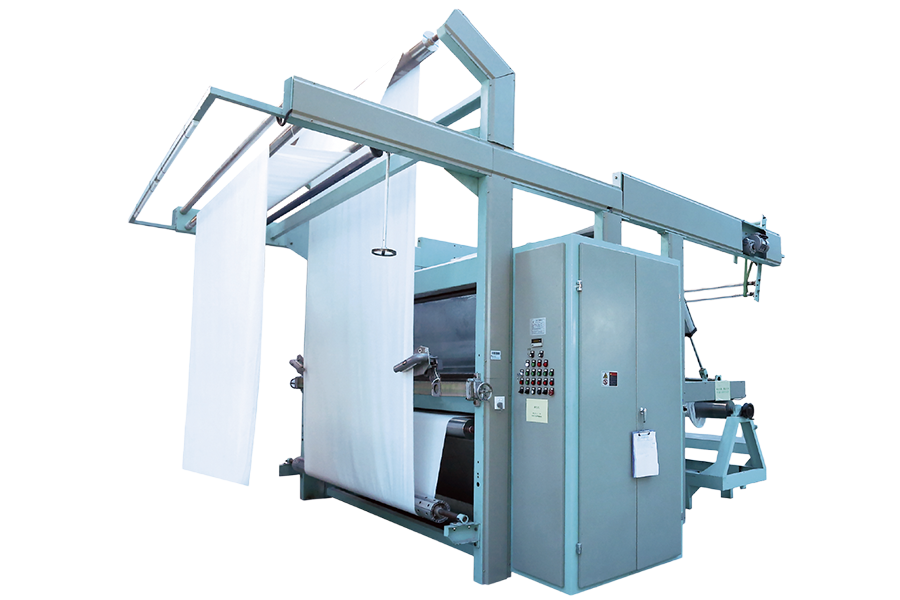 Hoge snelheid borstelmachine VX7 Een koolstof-keramisch borstelplatform met zeven rollen voor lijnen met een hoog volume, waarbij stabiele snelheid, verspreide en herhaalde oppervlaktebehandeling de consistentie tussen de delen elementair. Bekijk Product →
De parameters instellen die het resultaat bepalen
Vijf variabele bepaling van de eerste worp en de laatste worp van een partij goedgekeurd. Het is de moeite waard om ze als één systeem te behandelen, omdat het aanpassen van het ene bijna altijd het aanpassen van het andere wordt beïnvloed.
Rolsnelheidsverhouding en pooldichtheid
De snelheid van het roloppervlak in verhouding tot de stofsnelheid is de krachtigste instelling op de machine. Typische productiebereiken lopen van ongeveer 1,5:1 tot 4:1. Beneden ongeveer 1,5:1 herontworpen en lijnt de draad voornamelijk vezels uit; tussen 2:1 en 3:1 wordt de stapel zichtbaar en gelijk; boven ongeveer 3,5:1 begint de draadvezels uit de garenstructuur te trekken in plaats van deze neer te leggen, en het vermoeden van de stof en het risico op pilling neemt snel toe. Sneller gaan is niet automatisch beter, en een fabriek die de walsnelheid herhaalt als een productiviteitswijzer in plaats van een kwaliteitswijzer zal binnen een paar maanden te maken krijgen met fouten in de sterktetests.
Spanning, stofpad en naaddoorgang
Door de spanning blijft de stof plat tegen de rollen. Er is weinig en de stof komt in golven van de draad los, waardoor vlekkerige pool en randblaasjes ontstaan. Te veel en je krijgt spanningsvlekken, breedteverlies en gekrulde zelfkanten die pas na het wassen verschijnen. De praktische oplossing voor elke serieuze lijn is automatische spanningscontrole met een naaddetector die de lijnsnelheid en rolaangrijping gedurende een paar seconden geschikte elke naad passeert. Zonder dit elke laat naad een spoor achter, en een partij van 30 rollen kan er 60 dragen.
Vocht, temperatuur en statisch
Katoen dat de machine binnenkomt met een vochtgehalte van 4% borstelt anders dan dezelfde stof met een vochtgehalte van 8%, zelfs bij identieke rolinstellingen. Droge vezels zijn broos, dus de draad breekt deze in plaats van deze op te tillen, en de poolhoogte neemt af invloedrijk er vordert. Voorconditionering van lichte stoomtoepassing vóór het borstelen lost dit meestal goedkoper op dan enige mechanische verandering. Bij polyester en andere kunststoffen doet zich het te veel probleem voor: er wordt statische lading opgelost, de vezels vliegen weg en het oppervlak wordt oneffen. Vochtcontrole en effectieve afzuiging pakken het grootste deel ervan.
Borstelen op stoftype
Machine-instellingen die op het ene substraat werken, kunnen een ander substraat beschadigen, dus het loont om in stoffamilies te denken in plaats van in universele parameters.
Uitgebreide stoffen, fleece en badstof
Gebreide structuren rekken uit, dus spanningscontrole is belangrijk en bij geweven stoffen. Lusgarens op fleece en badstof bevatten ook meer vezels en platgeweven garens, wat betekent dat het zwembad snel opbouwt en te veel borstelen gemakkelijk is. Lage tot matige rolverhoudingen met meer passeert effectief over het algemeen één agressieve pass. Fijne single jersey heeft een lichte betrokkenheid nodig, omdat de draad een lus kan pakken en een gat kan trekken dat pas zichtbaar is na de eerste wasbeurt.
Voor ingewikkelde toepassingen waarbij de rolgeometrie en de ondersteuning van de stof in plaats van tegen elkaar moeten samenwerken, neemt een machine die specifiek op het breigedrag toegespitst is, veel vallen en opstaan weg uit het installatieproces.
planetaire borstelmachine voor breiselsMet de configuratie bepalen de rollen in de lusstructuur zonder deze uit te rekken, zodat de pool zich vaak over de breedte vormt in plaats van zich te bovendien op de randen.
Geweven katoen, twill en denim
Geweven stoffen tolereren een hogere spanning en hogere rolverhoudingen. Daarom kan het denimborstelen agressief worden uitgevoerd om een versleten, oppervlak te zacht te produceren. De limiet is de sterkte van het kettinggaren: borstelen voorbij het punt van de waarschijnlijke pool vervaardigde massa van het garenoppervlak en blijkt uit een duurzame duurzame bij testen. Twill en gabardine gebruikte van kruislingsborstels, omdat een puur gerichte pool een schaduwlijn die duidelijk zichtbaar is op een afgewerkt kledingstuk.
Polyester en mengsels synthetische
Synthetische stoffen hebben een lagere statische elektriciteit en een hogere extractie nodig. Omdat de vezels blij en sterk zijn, kunnen ze niet worden opgetild, waardoor operators in de verleiding komen om de rolsnelheid te verhogen. Deze aanpak gecombineerd pluis in plaats van pluis en vergroot het risico op pilling van de afgewerkte stof. Lagere snelheden, meer passages en gecontroleerde geven een beter resultaat dan brute kracht.
Gecoate, gelamineerde en technische substraten
Hier is poetsen een voorbereidingsstap. Een lichte, uniforme borstel geeft het oppervlak een consistente sleutel voor lijm van coating, en de specificatie moet worden geschreven als vereist voor oppervlakte-energie of afpelsterkte in plaats van als handgevoel. Consistentie over de breedte is belangrijk dan de poolhoogte, omdat een ongeborstelde strook een delaminatiepunt wordt.
Waar poetsen aan de finish ligt
De volgorde bepaalt hoeveel van het borsteleffect overleeft tot aan de voltooide rol. De conventionele keuze is verven en drogen, vervolgens borstelen, vervolgens verzacht en uiteindelijk verdichten of kalanders. Borstels vóór het drogen klinkt efficiënt, maar natte vezels gedragen zich onvoorspelbaar onder de draad en de stapel bezwijkt in de droger.
Ook het borstelen vlak voor een mechanische onthardings- of kalanderfase is in de meeste gevallen een vergissing, omdat de kalander de zojuist opgehoogde stapel vlak maakt. Waar het doel een zachte handgreep is, verheven is in plaats van een duidelijke pool, vervaardigd een op lucht gebaseerde verzachtingsfase na het borstelen het vergroot oppervlak terwijl het drapering toegevoegd. Deze combinatie is de reden waarom veel afwerkingslijnen nu een borstelunit combineren met een onthardingsunit met open breedte in plaats van alleen op chemie te vertrouwen.
 Luchtonthardingsmachine SOFT100 met open breedte Combineer met borstels om de reductiepool te behouden en geproduceerde drapering toe te voegen, waarbij gebruik wordt gemaakt van luchtstroomverzachting zonder chemische verzachters op breisels, geweven stoffen en handdoeken. Bekijk Product →
Het praktische planningspunt is eenvoudig: beslis wat de klant in het magazijn zal beoordelen, of dat nu de poolhoogte, het handgevoel, de schaduw van de maatvastheid is, en bestel vervolgens de afwerkingsfasen in de richting van de standaard.
Kwaliteitsproblemen en hun oorzaken
De meeste dichtersdefecten zijn terug te voeren op een van de zes oorzaken, en de snelste route naar een oplossing is het controleren van de procesomstandigheden voordat u de machine aanraakt.
| Symptoom | Waarschijnlijke oorzaak | Eerste controle |
|---|---|---|
| De stapel vervaagt van het begin tot het einde van veel | Het vocht van de stof bestaat uit de draad van de rollen wordt dof | Inkomend vochtgehalte, daarna walsuren |
| Na het wassen blijkt er pilling te zijn | Rolsnelheid te hoog, vezels gesneden in plaats van opgetild | Snelheidsverhouding tussen rol en stof |
| Directionele schaduwlijn | Puur directionele borstels op een schaduwgevoelige stof | Rolrichting en beschikbaarheid van kruisborstels |
| Strepen over de lengte | Ongelijkmatige roldruk, bestaande draad of een gebogen rol | Concentriciteit van de rollen en draadconditie |
| Gaten of gescheiden bij de naden | Geen naaddetectie of geen snelheidsreductie bij de naden | Instellingen voor naaddetectie en inzichtdiepte |
| Overmatig pluisjes en stof in de lucht | Onvoldoende afzuiging, lage dynamische, statische opbouw | Afzuigluchtstroom en kapconditie |
Stof, statisch en afzuiging
Bij het borstelen ontwikkelen per definitie stof: bij elke meter stof komen losse vezels vrij, en bij een machine die op snelheid draait, komen deze continu vrij. Bij katoen is dit een kwestie van huishouding en luchtkwaliteit. Op polyester en mengsels vormt dit een brand- en explosierisico, omdat fijne synthetische stof die in een behuizing zweeft gemakkelijk ontbrandt en statische elektriciteit de ontstekingsbron vormt.
Het ontwerpantwoord is een speciaal afzuigsysteem op maat van de machine in plaats van een gedeeld huiskanaal, met kappen dicht bij het contactpunt van de rol, geleidende kanalen en automatische reinigingsschema's. Een te onmogelijke luchtstroom zorgt ervoor dat de stof zich in de machine nestelt en uiteindelijk als verontreiniging op het stofoppervlak terechtkomt. Een te sterke luchtstroom trekt de stof van de rollen aan en destabiliseert de spanning. Daarom moet de afzuiging worden ingesteld terwijl de lijn loopt en moet deze worden gecontroleerd na elke verandering in de rolsnelheid.
Voor lijnen waar stof een bekende beperking is in plaats van een bijzaak, houdt een speciaal gebouwde opvangopstelling de luchtstroom stabiel tijdens lange runs en vermindert de schoonmaakonderbreking die anders de productie-uren in beslag zou nemen.
Effectieve stofafzuiging voor proces- en borstellijnenWat u moet controleren voordat u koopt
Industriële textielmachines zijn een bezit voor vijftien jaar, en de meeste problemen in deze categorie komen voort uit specificaties factoren nooit is gesproken, en niet problematisch uit de prijs. Met de volgende controles worden de meest kostbare fouten opgespoord.
Rolspecificatie en herhaalbaarheid
Vraag naar draadtype, draaddichtheid, roldiameter, hardheid en het aanbevolen vervangingsinterval in bedrijfsuren. Vraag vervolgens wat de poolvariatie is over de breedte van een volledige batchrol, niet op een monster van één meter. Een breedtevariatie van minder dan 5% is een beperkte maatstaf voor een goed uitgezette lijn; Als de leverancier de vraag niet kan beantwoorden, is dat informatief.
Spannings- en aandrijfarchitectuur
Controleer of de spanning automatisch wordt geregeld over het hele snelheidsbereik en hoe de machine zich gedraagt als een naad passeert. In een fabriek met twintig naden per ploegendienst wordt dit ene kenmerk van de lijn winstgevend is of voortdurend herwerkt.
Proefomstandigheden passend bij uw fabriek
Een demonstratie op schone, geconditioneerde, perfecte vlakke stof bewijst heel weinig. Stuur je eigen ondergrond: het zwaarste gewicht, het meteen breisel, de schaduwgevoelige twill. Sta erop dat de proef wordt uitgevoerd met de door u directe lijnsnelheid en dat de monsters vóór evaluatie worden gewassen en gedroogd. Pilling en het inzakken van het zwembad verschijnen meestal na de eerste wasbeurt, niet eerder.
Volg de aankoop correct
- Definieer de standaard voor afgewerkte stoffen in meetbare termen: poolhoogte, handgevoel, pelsterkte of schaduw.
- Breng de afwerkingsvolgorde achterstevoren in kaart, zodat de borstels gepositioneerd worden waar het effect ervan overleeft.
- Stel het controlevenster van de machine in, inclusief spanning, rolverhouding, vocht en extractieluchtstroom.
- Controleer de beschikbaarheid van reserveonderdelen voor draadrollen, lagers en aandrijfcomponenten.
- Bevestig de servicedekking en responstijd in uw regio voordat u ondertekent.
Plan voor uitbreiding
De meeste planten voegen binnen een paar jaar processen toe, of dat gaat nu om verzacht, drogen of een tweede borstelfase. Het kiezen van een leverancier met een breder assortiment afwerkingsapparatuur kost niets op het moment van aankoop en belangrijkere integratiewerkzaamheden.
Niets van dit alles maakt poetsen ingewikkeld. Het is een mechanisch proces met een klein aantal variabele, en de fabrieken die het goed uitvoeren, zijn handmatige degenen die die variabele als specificaties behandelen in plaats van als voorkeuren van de operator. De machine die een uniforme stapel op het staal geproduceerd, is niet dezelfde machine die een uniforme stapel op rol dertig van een inspirerende maandagploeg, en het verschil zit volledig in het controlevenster. Bevestig de rolspecificatie, snelheidsverhouding, spanningsgedrag, vochtregulatie en extractieprestaties met uw eigen stof, onder uw eigen omstandigheden, en de rest van de beslissing wordt eenvoudig.