

Negen van de tien keer, wanneer een poetslijn strepen, schaduwvariatie of een slappe hand begint te geven, is de borstel zelf het laatste wat de schuld heeft. Bij de productieproblemen waar we naar moeten kijken, ligt de oorzaak bijna altijd op een van de volgende vier plaatsen: hoe diep de borstel in de stof grijpt, de verhouding tussen de oppervlaktesnelheid van de borstel en de snelheid van de stof, onder welke spanning de stof staat en hoe goed het stofafzuigsysteem pluisjes van de kop wegtrekt. Als u deze vier goed heeft, wordt een borstelmachine een van de gemakkelijkste afwerkingsapparatuur in de fabriek. Negeer ze en zelfs een gloednieuw penseel zal inconsistent werk opleveren.
Deze handleiding is geschreven voor de mensen die de machine daadwerkelijk hebben ingesteld: de supervisor voor de afwerking, de ploegtechnicus, de procesingenieur die de receptkaarten moet schrijven en de koper die apparatuur moet specificeren die over vijf jaar nog steeds zinvol zal zijn. Het behandelt wat borstelen fysiek doet met een stofoppervlak, de volgorde van instellen vanaf een koude start, realistische parameterbereiken voor gewone stoffen, de controles die de moeite waard zijn, de defecten die het vaakst voorkomen en hoe deze te corrigeren, en de onderhouds- en veiligheidsgewoonten die een lijn productief houden.
De korte versie, vóór de details. De poetsintensiteit wordt bepaald door de ingrijpdiepte en de snelheidsverhouding tussen borstel en stof, niet door druk. Twee lichte passes verslaan bijna altijd één zware pass. De spanning moet het minimum zijn dat het doek plat houdt. Stofafzuiging is geen huishoudelijk werk; het maakt deel uit van het proces. En de enige manier om te weten of een instelling correct is, is door een gemeten leider te gebruiken, deze onder het juiste licht te controleren en de cijfers op te schrijven.
Wat een borstelmachine eigenlijk doet met een stoffen oppervlak
Een borstelmachine is niet één proces. Het zijn er drie, en welke je gebruikt hangt geheel af van hoe hard je de borstel tegen de doek zet.
Schoonmaak. Bij lage betrokkenheid, vaak enkele tienden van een millimeter, vegen de borstelpunten losse vezels, stof en oppervlakteresten van de doek. Op denim en zwaar katoen verwijdert dit een verrassende hoeveelheid pluisjes en vermindert de belasting van de vervolgprocessen. Reinigingsbeurten zijn gebruikelijk vóór het coaten, lamineren, printen of onmiddellijk na het drogen en vóór het rollen.
Opstaan of slapen. Bij grotere betrokkenheid vangen de filamenten individuele vezels op en trekken deze naar het oppervlak. Het resultaat is een dutje, een stapel of een zachte perzikhand, afhankelijk van de vezel, de draaiing en de manier waarop de borstel wordt aangedreven. Richting en snelheidsverhouding bepalen of je een gelijkmatige, zachte verhoging of een directioneel fluwelen effect krijgt.
Egaliseren en polijsten. Wanneer de borstel in een bescheiden verhouding in dezelfde richting beweegt als de stof, legt hij de vezels neer en trimt hij de hoogste naar achteren, waardoor een gladder en iets glanzender oppervlak ontstaat. Dit is een afwerkingspas, geen ophoogpas, en wordt gebruikt om een oppervlak op te ruimen dat al elders is opgehoogd.
Inzicht in het mechanisme verklaart de meeste instellingsbeslissingen. De hoeveelheid werk die aan het oppervlak wordt gedaan, hangt af van twee dingen: de relatieve snelheid tussen de borstelpunten en de vezel, en de diepte van de aangrijping. Druk is geen controlevariabele, omdat het filament zelf de veer is. Duw een zacht filament dieper en het buigt gewoon verder en maakt een langere boog, waardoor de snijwerking feitelijk wordt verminderd en de hitte en vezelschade toenemen.
Het is ook de moeite waard om duidelijk te maken wat poetsen niet kan doen. Het maakt een stof niet dikker, krimpt niet en verzacht garen dat stijf is vanwege resterende maatvoering of slechte ontspanning. Een doek die uit de droger komt en voelt boardachtig aan, zal na het borstelen nog steeds boardachtig aanvoelen; het zal gewoon boardy aanvoelen met een dutje erop. Borstelen is een oppervlaktebehandeling en de voordelen ervan zitten vooral in hoe de stof eruit ziet, aanvoelt onder de hand en zich gedraagt in het volgende proces. Dat is een reëel voordeel, en daarom bestaat deze operatie, maar het is een beperkte operatie en moet als zodanig intern worden verkocht.
Ten slotte is het poetsen gedeeltelijk omkeerbaar. Vezels die in de ene beweging zijn neergelegd, kunnen door een andere beweging weer worden opgetild, en een geborsteld oppervlak kan plat worden gemaakt door compressie in een stapel rollen, door overmatige spanning, of door warm opgerold te worden. Sueden daarentegen snijdt vezeluiteinden af met een schurend oppervlak en zorgt voor een veel permanentere verandering. Door dat onderscheid in gedachten te houden, wordt veel verspilde proeftijd voorkomen.
Pas de borstel en de kop aan de stof aan voordat u een draaiknop aanraakt
Twee machines met identieke trommels en motoren zullen zich compleet anders gedragen als de borstelspecificatie, kopgeometrie of rotatiepatroon verschillen. Dit is de reden waarom het kopiëren van het recept van een concurrent zelden werkt, en waarom de receptenkaart het penseel even zorgvuldig moet registreren als de snelheid.
Borstelfilament. Standaard nylon is de keuze voor algemeen gebruik: zacht, veerkrachtig en het is onwaarschijnlijk dat het een delicaat breiwerk of fijn geweven materiaal beschadigt. Met schuurmiddel geladen nylon, waarbij siliciumcarbide of aluminiumoxide in het filament is ingebed, verhoogt de vezel veel agressiever en wordt gebruikt voor fleece, velours, stoffering en nappingwerk. Draadborstels behoren tot de zware schoonmaakwerkzaamheden en tot sommige leer- en tapijttoepassingen, en mogen nooit als uitwisselbaar met nylon worden beschouwd. De filamentdiameter bepaalt hoe "scherp" de actie aanvoelt: 0,15 tot 0,25 mm is fijn werk, 0,30 tot 0,45 mm is algemeen gebruik en 0,50 tot 0,60 mm is zwaar werk.
Borstellengte en dichtheid. Langere filamenten buigen gemakkelijker en produceren een zachtere, vergevingsgezinder slag. Dichter tuften doet meer werk per omwenteling en genereert meer warmte. Nadat een penseel een tijdje in gebruik is geweest, wordt de lengte van het filament korter en verandert de effectieve aangrijping, wat een van de redenen is dat een recept dat in januari werkte, in de lente kan afwijken.
Hoofdgeometrie. Een trommelvel met één grote rol past op geweven goederen die onder spanning lopen, waarbij de stof plat kan worden gehouden en de contactlijn stabiel is. Een planetaire kop, waarbij meerdere kleinere borstelrollen rond een centrale as draaien, maakt contact met het doek langs vele korte paden in plaats van één lange lijn. Dat ontwerp volgt het onregelmatige oppervlak van een breiwerk veel beter, vermindert de opening van de naaldlijn en verspreidt de slijtage over een groter borsteloppervlak. Planten met katoenen interlock, jersey en fleece merken vaak dat een planetaire kop een gelijkmatigere verhoging geeft met minder risico voor de structuur van de stof, wat precies is wat apparatuur zoals een speciale planetaire borstelmachine voor breisels is gebouwd om te doen.
Aantal hoofden. Met machines met meerdere koppen kunt u het werk splitsen: twee of drie lichte passages over afzonderlijke koppen geven een uniformer resultaat dan één agressieve passage op een enkele kop, omdat bij elke passage slechts een bescheiden hoeveelheid vezels wordt verwijderd en de stof de kans krijgt om vlak te worden tussen de contacten.
De praktische regel is eenvoudig. Bepaal eerst de stoffamilie, dan de borstel, dan de kopconfiguratie, en begin pas dan met het afstemmen van de snelheid en de betrokkenheid. Het omkeren van die volgorde, wat voortdurend op de werkvloer gebeurt, is de belangrijkste reden dat proefdraaien drie dagen duurt in plaats van drie uur.
De instelvolgorde vanaf een koude start
Volgorde is belangrijk. Door deze stappen in een andere volgorde uit te voeren, wordt een machine op een "verkeerde" nul gezet en wordt elke daaropvolgende aanpassing uitgevoerd tegen een slechte referentie.
- Bevestig het recept en het penseel. Controleer of de gemonteerde borstel overeenkomt met de receptkaart, of deze het juiste filamenttype en de juiste diameter heeft, en of deze niet tussen ploegendiensten is verwisseld. Noteer het identificatienummer van de borstel.
- Inspecteer de borstel zelf. Laat de machine langzaam draaien met de stof eruit en de beschermkappen op hun plaats. Let op platte plekken, verbogen of ontbrekende plukjes, niet-ronde delen en ongelijkmatige lengte van de borstelharen. Een penseel dat 1 mm uit de ronding is, produceert een strepenpatroon dat geen enkele snelheidsinstelling kan verbergen.
- Reinig het extractiepad. Maak de filters leeg of maak ze schoon, controleer de kanaalverbindingen en controleer of de zuigkracht daadwerkelijk de kap aan de kop bereikt. Borstelen produceert meer pluisjes in de lucht dan de meeste operators verwachten, en een gedeeltelijk verstopt kanaal verandert zowel het oppervlakteresultaat als de werkomgeving.
- Rijg de stof met minimale spanning in. Zorg voor de juiste uitlijning en breedte van de zelfkant voordat u enige werkspanning aanbrengt. Als de stof scheef zit of een slappe zelfkant heeft, kunt u deze hier vastzetten in plaats van te proberen dit met de borstel te compenseren.
- Stel de betrokkenheidsreferentie in. Breng de borstel naar de doek totdat het contact nog net waarneembaar is, zet vervolgens de indicator op nul of noteer de digitale waarde. Alle latere aanpassingen worden gemaakt ten opzichte van dat contactpunt, niet ten opzichte van de mechanische stop van de machine.
- Breng de borstel op snelheid terwijl de stof al loopt. Start eerst de stofaandrijving en daarna de borstelaandrijving. Op een stilstaande stof kan een borstel het oppervlak binnen een seconde of twee markeren.
- Leid een afgemeten leider. Meestal is dertig meter voldoende. Markeer de start en finish en inspecteer vervolgens de middenbreedte en beide zelfkanten afzonderlijk in plaats van alleen naar het midden te kijken.
- Vergrendelen en loggen. Zodra de instelling is voltooid, registreert u de inschakeling, de borstelsnelheid, de stofsnelheid, de spanning en de positie van de afzuigdemper. Stel een redelijk tolerantievenster in, zodat de volgende ploeg weet hoe ver deze mag afwijken zonder dat er een afwijking ontstaat.
Eén gewoonte is de moeite waard om vroeg te ontwikkelen: benader de uiteindelijke betrokkenheidsdiepte altijd vanuit dezelfde richting. Als de operator soms uit een zware stand naar beneden komt en soms uit contact omhoog komt, kan de mechanische speling in een typische stelschroef enkele tienden van een millimeter bedragen, wat voldoende is om een resultaat van acceptabel naar afgewezen te verschuiven.
De instellingen die bepalen wat er van de machine komt
De onderstaande bereiken weerspiegelen de gebruikelijke industriële praktijk. Het zijn uitgangspunten, geen specificaties. Elke stof, verfpartij en machine zal ze verschuiven, en de juiste aanpak is altijd om aan de onderkant van het bereik te beginnen en in kleine stappen naar boven te werken.
| Stof | Borstelfilament | Betrokkenheid | Verhouding borstel tot stof | Passeert | Belangrijkste risico |
|---|---|---|---|---|---|
| Katoenen lakens, popeline | Nylon 0,20 tot 0,30 mm | 0,3 tot 0,6 mm | 3:1 tot 5:1 | 1 | Schaduwverlichting op donkere kleurstofpartijen |
| Katoeninterlock, jersey | Nylon 0,20 tot 0,35 mm | 0,4 tot 0,8 mm | 2:1 tot 4:1 | 1 tot 2 | Randkrul en naaldlijnopening |
| Fleece en geborstelde achterkant | Schuurnylon 0,30 tot 0,45 mm | 1,0 tot 2,0 mm | 4:1 tot 8:1 | 1 tot 2 | Fragmentarisch stapeltje als de spanning varieert |
| Denim, 10 tot 14 oz | Schuurnylon 0,45 tot 0,60 mm | 0,8 tot 1,5 mm | 4:1 tot 7:1 | 1 | Zware pluisjesbelasting in filters |
| Polyester geweven | Nylon 0,25 tot 0,40 mm | 0,4 tot 0,9 mm | 3:1 tot 6:1 | 1 | Statische en filamentfusie op hoge snelheid |
| Velours, bekleding | Schuurnylon 0,40 tot 0,60 mm | 1,5 tot 3,0 mm | 5:1 tot 10:1 | 1 tot 2 | Stapel verpletteren als het warm wordt gerold |
| Synthetisch leer, microvezel | Fijn nylon 0,15 tot 0,25 mm | 0,2 tot 0,5 mm | 2:1 tot 4:1 | 1 tot 2 | Hitte- en glansvlekken |
Twee dingen in die tabel verdienen nadruk. Ten eerste is de verhouding tussen borstel en stof een verhouding en geen vaste snelheid. Op een machinaal lopende doek met een snelheid van 20 m/min geeft een borsteloppervlaktesnelheid van 120 m/min een verhouding van 6:1. Als de lijnsnelheid later wordt verdubbeld om de uitvoer te verbeteren, zakt de verhouding naar 3:1 en verandert het oppervlak, ook al heeft niemand de penseelinstellingen aangeraakt. Telkens wanneer de lijnsnelheid verandert, moet de borstelsnelheid opnieuw worden berekend. Daarom is inverterbesturing met een gekoppeld recept veel meer waard dan een grotere motor.
Ten tweede is betrokkenheid de setting die de integriteit van het weefsel het meest direct beïnvloedt. Een verdubbeling van de betrokkenheid verdubbelt grofweg de hoeveelheid werk die aan het oppervlak wordt gedaan, maar verhoogt ook de buigspanning op de filamenten en de warmte die wordt gegenereerd op de contactlijn. Diepe instellingen die heet worden, zullen een thermoplastisch oppervlak glazuren lang voordat ze een betere verhoging produceren.
Rotatierichting, lay-out met meerdere koppen en de twee-doorgangsregel
Richting is de meest onderbenutte bediening op een borstelmachine. Door de borstel tegen de beweging van de stof in te laten lopen, raken de borstelpunten de vezels frontaal; de relatieve snelheid is de som van de twee oppervlaktesnelheden, en de actie is agressief, stijgend en licht ruwer. Door de borstel met de stofbeweging te laten bewegen, vegen de punten langs de vezels; de relatieve snelheid is het verschil, en de actie is zacht, nivellerend en licht polijstend.
De meeste kweekrecepten maken gebruik van tegenrotatie op de eerste kop of het eerste paar koppen, gevolgd door een kop met rotatie om de verhoogde vezels in een schone, uniforme richting te leggen. Die combinatie zorgt voor het karakteristieke zachte, gelijkmatige dutje op een goede fleece of een goed afgewerkt velours, en het is veel beter beheersbaar dan hetzelfde resultaat proberen te bereiken met een enkele kop in een extreme stand.
De twee-pass-regel volgt uit dezelfde logica. Omdat het werk aan de oppervlakte niet perfect uniform is, heeft een enkele zware passage de neiging om de lokale variatie te versterken: een iets dikkere plek in de stof wordt harder geborsteld, een lossere plek minder, en het resultaat is een zichtbaar patroon. Twee lichtere passes gemiddelden die variatie uit. Als een stof meer dan zo'n 3 tot 4 procent van zijn gewicht moet verliezen om de doelhand te bereiken, is dat meestal een teken dat het proces moet worden opgesplitst, of dat een vervolgingsstap in de lijn hoort.
Let op een subtieler effect op machines met meerdere koppen: warmteaccumulatie. Drie koppen die met een hoge verhouding in een gesloten frame werken, kunnen de plaatselijke temperatuur op de contactlijn met een merkbare marge verhogen, en op polyester of polypropyleen komt dit tot uiting in de vorm van kleine glanzende vlekjes of gesmolten vezelpunten. Als het oppervlak er helder en glazig uitziet in plaats van zacht verheven, verlaag dan de verhouding voordat u de betrokkenheid vermindert.
Spanning, breedtecontrole, zelfkanten en naden
Er bestaat spanning om het doek plat te houden, niet om het stil te houden. Een borstelmachine wil de minimale spanning die rimpels verwijdert en de zelfkanten in de geleiders houdt. Te strak gespannen stof wordt plat onder de borstel gespannen en ontspant zich wanneer de spanning wegvalt, waardoor het lijkt alsof de vleug verandert zodra de stof de machine verlaat. Te veel spanning versnelt ook het openen van de naaldlijn in breisels en kan een licht weefsel permanent vervormen.
Onderspanning is op de korte termijn erger. Slappe stof komt in de borstel terecht, kreukels passeren onder de contactlijn en worden in het oppervlak gedrukt als vouwsporen die niet kunnen worden uitgeborsteld, en in ernstige gevallen kan de stof om een rol worden gewikkeld. De juiste spanning is meestal de laagste waarde waarbij het doek over de volle breedte plat ligt zonder zichtbare trillingen als het de kop binnendringt.
Zelfkanten hebben aparte aandacht nodig. De twee buitenste centimeters van een rol zijn vaak de eerste plaats waar een probleem zichtbaar is, omdat ze verschillende spanningen zien en het meest blootgesteld zijn aan randkrulling na het borstelen. Als de zelfkant begint te krullen, controleer dan de temperatuur van de stof en de spanning voordat u de borstel aanpast; een warme, te strak gespannen rand zal krullen, ongeacht wat de borstel doet. Gekrulde randen veroorzaken ook problemen bij de wikkelaar, waar het rolprofiel ongelijkmatig wordt en het volgende proces eronder lijdt.
Naden zijn de plekken waar de meeste machineschade ontstaat. Een genaaide verbinding met een dikke, harde vouw moet langzaam worden doorlopen, met de borstel omhoog of de opening geopend, en mag nooit op productiesnelheid worden doorgevoerd als de naad omvangrijk is. Operators die de gewoonte ontwikkelen om elke naad te markeren en te vertragen bij de verbinding, voorkomen een groot deel van de gaten, scheuren en borstelschade die weken later als mysterieuze kwaliteitsproblemen opduiken.
Stofafzuiging, pluisjesbelasting en brandgevaar
Extractie is het deel van het proces dat het meest waarschijnlijk zal worden verwaarloosd en het deel dat het meest waarschijnlijk een ernstig incident zal veroorzaken. Een borstelmachine genereert een continue stroom korte vezels, stof en, bij sommige stoffen, fijne deeltjes die brandbaar zijn als ze zich in de juiste concentratie ophopen en in aanraking komen met een heet oppervlak of een vonk.
Daaruit volgen drie dingen. Ten eerste moet de afzuigkap zo worden geplaatst dat pluisjes worden opgevangen op het moment dat ze ontstaan, voordat ze in de kamer terechtkomen. Dit betekent dat het ontwerp van de afzuigkap en de luchtstroom moeten passen bij de geometrie van de kop en niet achteraf moeten worden vastgeschroefd. Ten tweede hebben filters een gedefinieerd reinigingsinterval nodig op basis van de gemeten drukval, en niet op basis van hoe de kamer eruit ziet. Ten derde moeten de kanalen worden gelijmd en geaard, zonder lange horizontale trajecten waar vezels kunnen bezinken en zich kunnen ophopen.
Proceskwaliteit en veiligheid zijn hier hetzelfde thema. Als de extractie zwak is, zetten pluisjes zich na het borstelen opnieuw af op de doek, ziet het oppervlak er gespikkeld uit onder inspectielicht, worden de filters sneller geladen en compenseert de operator door de borstel omhoog te draaien, waardoor er meer pluisjes ontstaan. Het installeren van een speciaal gebouwde geautomatiseerd stofafzuigsysteem en als je hem tot een gemeten drukval laat draaien, wordt die lus volledig verwijderd, en dit betaalt zich doorgaans terug door verminderde schoonmaakonderbrekingen, lang voordat iemand het brandrisico meetelt.
Een eenvoudige werkregel: controleer aan het begin van elke dienst de manometer en noteer deze. Wanneer de drukval groter wordt dan de band die bij de inbedrijfstelling is geregistreerd, reinig dan de filters. Als de operator niet kan zien of de afzuiging werkt, wordt de afzuiging niet beheerd.
Aflezen van de eerste proefrit over dertig meter
Een gestructureerd proces duurt zo'n twintig minuten en scheelt dagen aan discussie. Onderstaand protocol is wat een gedisciplineerde afwerkkamer hanteert.
- Voer aan de onderkant van de doelbetrokkenheid uit en noteer de exacte waarde.
- Verzamel een monster aan het begin van de leider en vervolgens een tweede monster na minimaal twintig meter, zodat het resultaat een gezette machine weergeeft in plaats van een koude start.
- Inspecteer elk monster op drie punten over de breedte: linker zelfkant plus tien centimeter, middelste en rechter zelfkant plus tien centimeter. Poetsproblemen zijn vaak asymmetrisch en bij een controle in het midden worden ze over het hoofd gezien.
- Beoordeel onder gestandaardiseerde verlichting, idealiter dezelfde verlichting die de klant zal gebruiken om de goederen te beoordelen. Oppervlakte-effecten die er perfect uitzien onder een enkele plafondlamp, kunnen er bij een andere kleurtemperatuur gestreept uitzien.
- Weeg de monsters. Een eenvoudige vergelijking van de massa per oppervlakte-eenheid voor en na het poetsen vertelt u hoeveel vezels het proces feitelijk verwijdert, en het is een veel betrouwbaarder bewijs dan een verbale opmerking dat de hand "goed voelde".
- Eén monster wassen en tuimelen voordat het definitief wordt goedgekeurd als de stof door de eindgebruiker zal worden gewassen. Sommige nopjes zien er uitstekend uit in de greige en vallen na de eerste wasbeurt in elkaar.
- Verhoog de betrokkenheid in kleine stappen en herhaal totdat de doelhand is bereikt of een limiet is bereikt. Stop bij het eerste teken van kleurverandering, oppervlaktebeglazing of gewichtsverlies boven de afgesproken toegestane hoeveelheid.
Schrijf de definitieve cijfers op de receptkaart en fotografeer het goedgekeurde monster. Een fysiek referentiestaal dat op de machine wordt bewaard, is meer waard dan welke spreadsheet dan ook, omdat het geschillen over hand- en kleurtinten binnen enkele seconden oplost.
Kwaliteitscontroles die de lijn eerlijk houden
Routinematige controles zorgen ervoor dat een langzame bestelling niet uitmondt in een afgewezen bestelling. De onderstaande tabel is een praktisch minimum voor een plant die regelmatig borstelt.
| Controleer | Methode | Frequentie | Handelen als |
|---|---|---|---|
| Uniformiteit van de vacht en de pool | Visuele vergelijking met goedgekeurd staal onder standaardlicht, op drie punten in de breedte | Elke rol | Elke variatie in strepen, strepen of breedte is zichtbaar |
| Gewichtsverlies | Monsterweging voor en na het poetsen, uitgedrukt als percentage | Begin en midden van elke bestelling | Het verlies overschrijdt de ordervergoeding |
| Schaduw | Spectrofotometer volgens de goedgekeurde norm, plus visuele controle | Elke rol on shade-critical orders | Kleurverschil buiten de afgesproken tolerantie |
| Behoud van kracht | Trek- en scheurtest op geborstelde versus ongeborstelde monsters | Eén keer per bestelling, of na elke parameterwijziging | Het verlies overtreft de specificaties van de klant |
| Pilling en slijtage | Martindale of gelijkwaardig op een gewassen monster | Eerste opdracht van een nieuwbouw | De rating valt onder het afgesproken niveau |
| Handbeoordeling | Klein paneel, blinde vergelijking met het referentiestaal | Elk nieuw recept | Het panel is het niet eens met de verwijzing |
| Resterende pluisjes | Veeg met een donkere doek of plakbandtest op het uitgaande oppervlak | Elke dienst | Zichtbare vezeloverdracht op het doekje |
Het nuttigste hiervan is het gewichtsverliescijfer, omdat het een subjectief oordeel omzet in een getal dat trendgevoelig is. Zodra een fabriek weet dat de geaccepteerde velourshand overeenkomt met een gewichtsverlies van 3 procent op een bepaalde constructie, heeft de operator een objectief doel en heeft het onderhoud een manier om een versleten borstel te detecteren voordat de klant dat doet.
Poetsen en aanklagen: hoe de twee stappen samenwerken
Poetsen en aanklagen worden vaak besproken alsof het alternatieven zijn. In de praktijk gebruiken de meeste zachte afwerkingslijnen ze samen, en door inzicht in de arbeidsverdeling zijn beide bewerkingen gemakkelijker te controleren.
Door te borstelen worden vezels verplaatst. Het herschikt wat er al is, tilt los materiaal op en reinigt het oppervlak. Door aanklagen worden vezels gesneden. Een schuurrol of schuurband snijdt de vezeluiteinden af en creëert een kort, dicht, permanent perzikhuideffect dat veel beter bestand is tegen wassen en dragen dan een puur geborsteld oppervlak. Als de doelhand vereist dat de stof zacht aanvoelt na vijf wasbeurten thuis, in plaats van alleen wanneer deze de stenter verlaat, doet een rechtszaak meestal het zware werk en borstelt het resultaat.
Een gebruikelijke volgorde van werken is: vooraf reinigen met een lichte poetsbeurt, suède om het oppervlak op te bouwen en vervolgens opnieuw borstelen om de vezels op te tillen en uit te lijnen, zodat de afwerking er egaal uitziet in plaats van vlak. Op geweven katoen en denim is een horizontale gecombineerde suedmachine het werkpaard dat dit patroon volgt, waarbij de borstelkop of een aparte borsteleenheid het oppervlak reinigt na het schurende contact. Geweven structuren met een stabiele constructie met weinig rek kunnen relatief diep schuurcontact aan zonder vervorming. Daarom is apparatuur zoals een 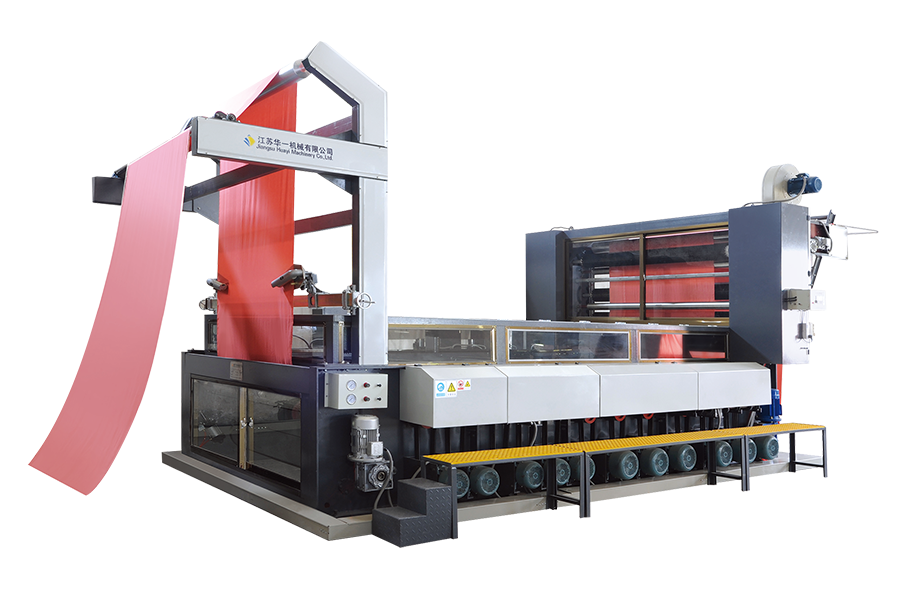 Horizontale gecombineerde procesmachine MW-model In een afwerkingsreeks van schuren en vervolgens borstelen ondersteunt het MW-model schuurpapier, koolstofvezel en keramische vezelschuurmiddelen met onafhankelijke rolaandrijvingen voor een consistente oppervlaktevoorbereiding. Bekijk Product → Dit type horizontale gecombineerde procesmachine wordt meestal naast een borsteleenheid gespecificeerd in plaats van in plaats van één.
De diagnostische waarde van de twee operaties is het vermelden waard. Als een stof er na het aanbrengen vlekkerig uitziet, is de oorzaak meestal schurend contact of spanning. Als het er na het poetsen vlekkerig uitziet, is de oorzaak vaker de staat van de borstel of extractie. Omdat de twee machines naast elkaar staan, bespaart een operator die kan zien in welke fase een defect is opgetreden, veel tijd bij het oplossen van problemen.
Veel voorkomende poetsfouten en hoe u deze kunt corrigeren
De meeste problemen op een poetslijn vallen uiteen in een klein aantal herkenbare patronen. In de onderstaande tabel wordt het symptoom gekoppeld aan de meest waarschijnlijke oorzaak en de eerste corrigerende actie, in de volgorde waarin een technicus deze moet behandelen.
| Defect | Waarschijnlijke oorzaak | Wat moet je eerst veranderen |
|---|---|---|
| Strepen of banden over de lengte | Borstel niet op een ronde, vlakke plek of op een ongelijkmatige lengte van de borstelharen | Inspecteer en reinig de borstel; controleer de staat van de gloeidraad voordat u de snelheid wijzigt |
| Oneven resultaat over de breedte | Borstelas niet evenwijdig aan het stofpad, of spanning hoger op één zelfkant | Meet de opening aan beide uiteinden; controleer de uitlijning van de geleider en de zelfkantspanning |
| Gaten, dunne plaatsen, opening voor naaldlijn | Betrokkenheid too deep, or fabric stressed beyond its construction limits | Verminder de betrokkenheid en schakel over naar twee lichte passen |
| Schaduw change, surface looks lighter | Overmatige vezelverwijdering, vooral op donkere kleurstofpartijen | Verlaag de ratio en vervolgens de betrokkenheid; monsterweging om het verlies te bevestigen |
| Glanzende plekken of gesmolten tips | Warmte door hoge verhouding bij de contactlijn, gebruikelijk bij synthetische stoffen | Verlaag de borstelsnelheid terwijl u de stofsnelheid vasthoudt; controleer de extractieluchtstroom |
| Vouwmarkeringen afgedrukt in het oppervlak | Stof slack at the head, or a wrinkle passed under the brush | Verhoog de spanning tot de minimale vlakke instelling; controleer op een slappe zelfkant |
| Gespikkeld oppervlak met pluisoverdracht | Afzuiging vangt niet op bij de kap, of filters zijn geladen | Controleer pressure drop and hood position before touching brush settings |
| Randkrulling na het borstelen | Warme, overgespannen zelfkant die na het hoofd ontspant | Verlaag de spanning en controleer de stoftemperatuur bij het verlaten |
Een nuttige discipline als er een defect optreedt, is om één variabele tegelijk te veranderen en na twintig meter opnieuw te bemonsteren. Poetsen is een systeem, en door drie instellingen tegelijk aan te passen, kan niemand zeggen welke het probleem heeft opgelost, of welke de volgende heeft veroorzaakt.
Borstelverzorging en machineonderhoud
De borstel is een verbruiksartikel, maar wel duur en de behandeling ervan bepaalt zowel het oppervlakteresultaat als hoe vaak hij vervangen moet worden. Een paar routines dekken het grootste deel van wat belangrijk is.
- Dagelijks. Inspecteer de borstel visueel terwijl de machine geïsoleerd is. Zoek naar ingebed vuil, omwikkelde draden en duidelijke schade aan de plukjes, en registreer de daling van de extractiedruk vóór de eerste rol.
- Wekelijks. Controleer de opening of de aangrijpingsindicator ten opzichte van een referentie-instelling, controleer of het afstelmechanisme consistent terugkeert en bevestig dat de borstel goed loopt zonder zichtbare trillingen.
- Maandelijks. Smeer de lagers volgens het schema van de fabrikant, controleer de spanning van de aandrijfriem en inspecteer de kanaalverbindingen op lekkage of opgehoopte vezels.
- Op maat, niet op kalender. Meet de filamentlengte op verschillende punten rond de borstel en vervang deze wanneer de werklengte buiten de band valt waarop het recept is ontwikkeld. Een versleten borstel verandert de effectieve aangrijping, zelfs als de wijzerplaat hetzelfde aangeeft.
- Na elke borstelwissel. Herstel de contactreferentie, stel een nieuwe leider in en werk de receptkaart bij met het nieuwe penseelidentificatienummer. Ga er nooit van uit dat een vervangen borstel het vorige resultaat zal reproduceren.
- Seizoensgebonden. Beoordeel de machine als geheel, inclusief afschermingen, vergrendelingen, noodstoppen en de staat van de afzuigkap. Een borstelmachine die zes maanden hard heeft gedraaid, zal doorgaans enige afwijking in de parallelliteit van de rollen vertonen, die alleen tot uiting komt als een subtiele breedtevariatie in het eindproduct.
Nog een punt over reserveonderdelen. Omdat de filamentspecificatie het resultaat zo sterk beïnvloedt, moeten penselen worden gekocht op basis van een schriftelijke specificatie en een goedgekeurd monster, en niet eenvoudigweg opnieuw worden besteld op basis van een voorraadnummer. Een vervanging van een leverancier met een iets andere filamentdiameter kan een recept ongeldig maken dat een week nodig had om te ontwikkelen.
Veiligheidsoefening op een poetslijn
Borstelmachines hebben een duidelijk en meedogenloos gevaar: de kneep tussen de borstel en het doekpad. Filamenten zijn flexibel, wat een vals gevoel van veiligheid bevordert, maar een roterende borstel trekt binnen milliseconden een handschoen, een mouw of een vinger in de contactlijn en de machine stopt niet omdat deze een hand heeft gedetecteerd.
- Reik nooit in het kopgedeelte terwijl de borstel draait, zelfs niet op de laagste snelheid en zelfs niet om een draad te verwijderen. Isoleer eerst.
- Gebruik lock-out en tag-out voor het vervangen van borstels, schoonmaken en het verhelpen van storingen, met een persoonlijk slot in plaats van een gedeelde sleutel.
- Houd beschermingen en vergrendelingen op hun plaats en functioneel. Als een vergrendeling is omzeild om de productie draaiende te houden, behandel dat dan als een te rapporteren defect in plaats van als een operationeel gemak.
- Houd stof onder controle als gezondheids- en brandmaatregel en verbied het droog vegen in de machineruimte, waardoor bezonken vezels weer ophangen.
- Train operators over noodstoplocaties, het afsluiten van de afzuiging en de specifieke brandbestrijdingsprocedure voor brandbaar textielstof.
- Zorg voor gehoorbescherming waar afzuigventilatoren en aandrijfgeluiden dit rechtvaardigen, en controleer het niveau na elke verandering aan het afzuigsysteem, aangezien een krachtigere ventilator ook luider is.
Veiligheidsinstructie die één keer wordt geschreven en gearchiveerd, is niets waard. Korte, frequente gesprekken aan de machine, gekoppeld aan echte gebeurtenissen zoals een draadomslag of een bijna-ongeval, zorgen ervoor dat de gewoonten op hun plaats blijven.
Een borstelmachine specificeren: wat moet u in de aanvraag vermelden?
Aankoopbeslissingen voor poetsapparatuur lopen om een voorspelbare reden verkeerd uit: de aanvraag vermeldt een breedte en een snelheid en niets anders. De machine die dan arriveert, verwerkt de breedste, gemakkelijkste stof uit het assortiment en heeft moeite met al het andere. Een volledig onderzoek beantwoordt het volgende.
- Het stoffenassortiment. Vezelgehalte, constructie, gewicht in gram per vierkante meter en of de goederen geweven, gebreid of non-woven zijn. Neem de lichtste en zwaarste artikelen op, niet het gemiddelde.
- Het doeleffect. Alleen schoonmaken, dutten, polijsten of een combinatie. Beschrijf de hand in woorden en voeg indien mogelijk een fysiek referentiestaal toe.
- Vereisten voor lijnsnelheid en -breedte, met het doeksnelheidsbereik dat de machine moet bestrijken en het daarbij behorende borstelsnelheidsbereik. Dring aan op onafhankelijk aangestuurde borstel- en stofaandrijvingen, omdat een vaste verhouding tussen beide het receptbereik vanaf de eerste dag beperkt.
- Extractie verwachtingen. Luchtvolume, kapontwerp, filtratie en of de afzuiging geïntegreerd of apart geleverd wordt.
- Omschakeltijd. Hoe lang een borstelwisseling of een receptwisseling duurt, is belangrijker dan de pieksnelheid van de machine bij korte bestellingen.
- Service en reserveonderdelen. Beschikbaarheid van borstels, documentatie over filamentspecificaties en de responsverplichting voor technische ondersteuning in uw regio.
Voor fabrieken waar fijne breisels en fijne weefsels op hoge snelheid worden verwerkt, dekt een moderne hogesnelheidsborstelunit met invertergestuurde borstel- en doekaandrijvingen, snelle borstelwisseling en geïntegreerde afzuiging de meeste eisen in één frame. Een machine die volgens die specificatie is gebouwd, van het type weergegeven door a 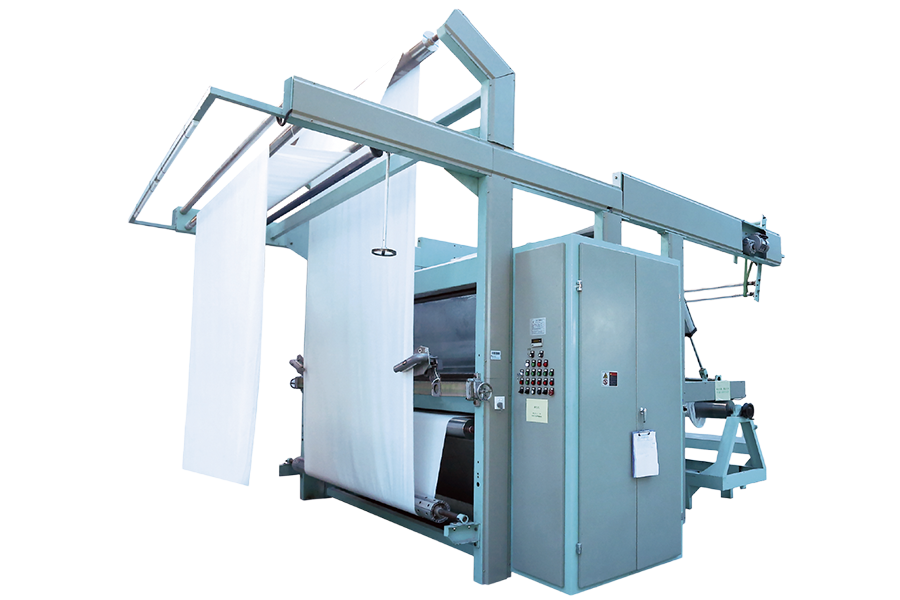 Hoge snelheid borstelmachine VX7 Voor fijne breisels en delicate geweven stoffen maakt de compacte VX7 gebruik van zeven koolstof-keramische borstelrollen en een hoge snelheidswerking voor flexibele reinigings- en afwerkingsgangen. Bekijk Product → Met de hogesnelheidsborstelmachine in deze klasse kan de machinist schakelen tussen een lichte reinigingsbeurt en een volledige dutbeurt zonder dat de hardware hoeft te worden vervangen, wat precies de flexibiliteit is die afwerkingswerkzaamheden op korte termijn vereisen.
Welke machine u ook kiest, zorg ervoor dat uw eigen stof vóór verzending door de fabriek wordt geaccepteerd en noteer de gebruikte instellingen. Die ene stap zet een specificatie om in een werkrecept en neemt het grootste deel van de risico’s uit de installatieperiode weg.
Waar borstelen past in de afwerktrein
Poetsen staat zelden op zichzelf. Het bevindt zich tussen mechanische oppervlaktebehandeling en de stappen die de laatste hand zetten, en de output is slechts zo goed als wat de upstream- en downstream-processen mogelijk maken.
Stroomopwaarts moet de stof schoon, droog en ontspannen zijn. Het borstelen van een stof die nog resten bevat, of die nog heet is van een droger, levert variabele resultaten op omdat de vezel zich anders gedraagt als deze warm en enigszins plastisch is. Stroomafwaarts moet de hoogte die de borstel heeft gecreëerd de rest van de lijn overleven. Dat betekent het vermijden van onnodige compressie in een kalender of een stapel rollen, het beheersen van de opwindspanning en het laten afkoelen van de stof voordat deze wordt opgerold.
Waar een zachtere, vollere hand nodig is dan alleen borstelen kan opleveren, wordt mechanische oppervlaktebehandeling meestal gevolgd door een verzachtingsstap op basis van lucht, waarbij de stof in een ontspannen toestand wordt bewerkt in plaats van erop te drukken of te spannen. Luchtontharding en borstelen vullen elkaar goed aan: de borstel controleert het oppervlak, en mechanische verzachting in een luchtstroom met open breedte regelt het lichaam, de drapering en de resterende stijfheid. Apparatuur zoals een  Luchtonthardingsmachine SOFT100 met open breedte Geplaatst na de oppervlaktebehandeling en vóór het drogen, gebruikt de SOFT100 een zes meter lange Venturi-buis om breisels, geweven stoffen, handdoeken en Tencel in de open breedte zacht te maken. Bekijk Product → De luchtonthardingsmachine met open breedte hoort in die positie in de afwerkingsvolgorde, nadat het oppervlak is aangebracht en vóór de laatste droog- en walsstappen.
Het is vaak waardevoller om de juiste volgorde te krijgen dan om een enkele machine perfect te krijgen. Een lijn waarvan de poets-, sued- en verzachtingsstappen correct zijn geordend, zal bij gemiddelde instellingen een betere hand produceren dan een lijn met uitstekende apparatuur die in de verkeerde volgorde is gerangschikt.
Als er één conclusie uit dit alles getrokken kan worden, is het dat poetsen discipline veel meer beloont dan geweld. De machine heeft een klein aantal echte bedieningselementen, betrokkenheid, verhouding, spanning, richting, extractie, en elk van hen heeft een smalle band waarin het resultaat goed is en een brede band waarin het resultaat alleen maar anders is. Operators die begrijpen wat elke controle daadwerkelijk met de glasvezel doet, besteden hun tijd aan het meten, bemonsteren en opschrijven van cijfers. Operators die de machine als een enkele intensiteitsknop beschouwen, besteden hun tijd aan het bestrijden van defecten die een dienst later opnieuw verschijnen.
De praktische volgorde is altijd hetzelfde. Pas de borstel en de kop aan de stof aan. Zorg voor een duidelijke contactreferentie. Voer licht uit, meet het resultaat over de breedte en pas één variabele tegelijk aan. Bekijk gewichtsverlies en schaduw als objectieve indicatoren in plaats van alleen op de hand te vertrouwen. Laat de afzuiging werken tot een gemeten drukval. Onderhoud en meet de borstel in plaats van deze op een kalender te vervangen. Schrijf vervolgens het definitieve recept op en bewaar een goedgekeurd staal bij de machine, zodat de norm ook buiten de persoon die deze heeft gesteld, blijft bestaan.
Borstelen is een volwassen technologie en een van de goedkoopste manieren om de manier waarop een stof op de klant aanvoelt te veranderen, of dat nu een schoner oppervlak, een voller dutje of een zachtere hand betekent. De apparatuur, of het nu gaat om een reinigingsunit met één kop of een planetaire borstellijn met meerdere koppen, zal precies doen waarvoor deze is bedoeld. De waarde wordt gecreëerd of verloren in de setting, en dat deel is volledig in handen van de mensen die aan de lijn staan.